Ketika instalasi pengolahan panas menggantikan tungku batch dengan saluran kontinu, bagian pertama yang mengalami kegagalan sering kali adalah tabung pancaran atau roller tungku. Alasannya jarang sekali karena grade alloynya saja. Pengecoran sentrifugal paduan tinggi gagal lebih awal ketika ketebalan dinding bervariasi, ketika kecepatan putaran tidak konsisten, atau ketika struktur cor tidak diperiksa sebelum pemesinan. Jika Anda membeli suku cadang ini, perlakukan pembelian tersebut sebagai masalah spesifikasi dan verifikasi, bukan masalah nomor katalog.
Panduan ini menjelaskan apa itu coran sentrifugal paduan tinggi, cara membandingkan nilai seperti 1.4848, 1.4852, 2.4879, 316L, 2205, 440C, dan GX280 KMTBCr26, dan apa yang harus diperiksa sebelum melakukan pemesanan. Tujuan praktisnya sederhana: mencocokkan pengecoran dengan atmosfer tungku, pola keausan, atau media korosif, lalu memastikan bahwa pemasok dapat menampung dimensi dan struktur yang Anda bayarkan.
Apa yang Membuat Coran Sentrifugal Paduan Tinggi Berbeda
Pengecoran sentrifugal menuangkan logam cair ke dalam cetakan yang berputar. Gaya sentrifugal mendorong logam keluar, sehingga dinding luar terbentuk terlebih dahulu dan mengeras di bawah tekanan. Inilah sebabnya mengapa proses ini sesuai dengan bagian silinder atau simetris: tabung, roller, selongsong, silinder, dan cincin. Untuk nilai paduan tinggi, manfaatnya bukan hanya pada bentuknya. Proses ini dapat menghasilkan dinding padat dengan pori-pori penyusutan yang lebih sedikit dibandingkan dengan pengecoran pasir statis pada bagian yang sama, dan tidak bergantung pada riser atau titik umpan yang terpisah untuk menghindari porositas yang terperangkap.
Paduan tinggi berarti bahan tersebut mengandung cukup kromium, nikel, silikon, atau elemen lain untuk bertahan dari panas, keausan, atau korosi. Rol baja karbon biasa mungkin lebih murah, tetapi akan menskala, melengkung, atau aus di dalam tungku. Pengecoran sentrifugal paduan tinggi ditentukan ketika bagian tersebut harus menjaga bentuk dan permukaannya pada suhu, atau ketika media korosif atau abrasif akan merusak tabung bermutu rendah.
Keuntungannya adalah pengecoran sentrifugal bukanlah pengganti universal pengecoran pasir atau investasi. Paling baik untuk bagian yang bulat, berongga, atau simetris. Braket yang rumit, sirip tipis, dan rongga internal yang rapat biasanya digunakan untuk pengecoran investasi atau cetakan pasir. Pembeli pertama-tama harus memastikan geometri bagian sesuai dengan proses, kemudian membandingkan persyaratan paduan dan inspeksi.
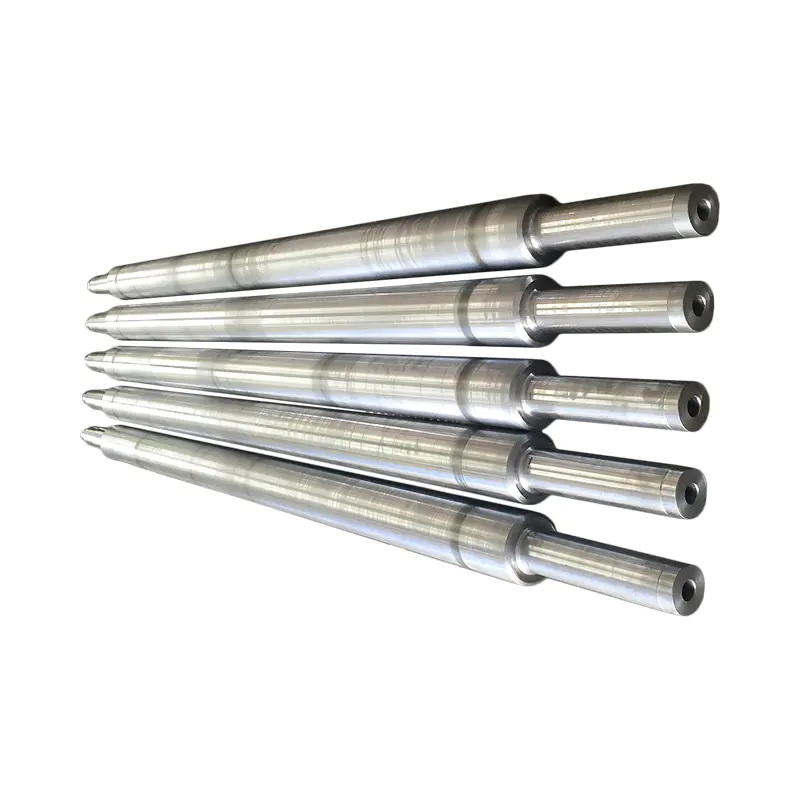 Jajaran Pipa Baja Tahan Panas Cor Sentrifugal Kustom Telusuri pipa dan roller tahan panas cor sentrifugal khusus, termasuk varian 1.4848, 1.4852, dan 2.4879, lalu bandingkan kebutuhan paduan dan inspeksi. Lihat Produk →
Produk sentrifugal tahan panas yang umum meliputi tabung radiasi, roller tungku, roller berpendingin air, dan tabung radiasi tipe W. Versi tahan aus mencakup silinder gerinda dengan kekerasan tinggi dan casing mesin pertambangan. Versi tahan korosi mencakup selongsong 2205 dan 316L untuk jalur kimia dan galvanisasi.
Mencocokkan Nilai Paduan dengan Panas, Keausan, dan Korosi
Tingkat paduan adalah titik awal, tetapi kondisi pengoperasian menentukan pilihan akhir. Rol tungku dalam garis kontinu melihat beban yang berbeda dari baki tungku batch. Selongsong pada saluran kimia mempunyai serangan yang berbeda dari selubung penambangan. Gunakan perbandingan berikut sebagai daftar pendek, bukan spesifikasi akhir.
Tabel 1: Nilai pengecoran sentrifugal paduan tinggi yang umum dan fokus layanan umumnya. Pemilihan akhir tergantung pada suhu, atmosfer, beban, dan media korosi. | Kelas | Karakter paduan kunci | Fokus layanan yang khas | Contoh bagian |
| 1,4848 (GX40CrNiSi25-20) | Cr dan Ni tinggi, tahan panas | Penyangga tungku suhu tinggi | Baki umpan bawah, baki tungku kontinu, rangka perlakuan panas |
| 1,4852 (GX40NiCrSiNb35-26) | Nb-stabil, tahan panas | Rol tungku dan tabung bercahaya | Rol perapian tungku, tabung pancaran, tabung pancaran tipe W |
| 2.4879 (GNiCr28W) | Ni-Cr-W, siklus termal yang parah | Pengangkutan dan pemanasan suhu tinggi | Konveyor sekrup, roller tungku, tabung pancaran pemanas |
| Tipe HP 26Cr35Ni | Ni dan Cr tinggi, varian paduan tembaga | Pencampuran kimia dan suhu tinggi | Pengaduk |
| 316L (CF3M) | Tahan karat austenitik dengan bantalan Mo | Ketahanan korosi | Selongsong anti-korosi yang tahan lama, roller wastafel garis galvanis |
| 2205 (CD3MN) | Dupleks tahan karat | Layanan korosi dan klorida | Selongsong tahan korosi |
| 440C | Karbon tinggi, kekerasan tinggi | Keausan abrasif | Silinder bagian dalam gerinda dengan kekerasan tinggi |
| GX280 (KMTBCr26) | Besi putih Cr tinggi | Abrasi parah | Casing mesin pertambangan, silinder bagian dalam yang tahan aus |
Ada dua kesalahan yang umum terjadi. Pertama, memilih nilai yang lebih tinggi dari kebutuhan aplikasi. Hal ini menambah biaya tanpa meningkatkan layanan jika modus kegagalan sebenarnya adalah kelebihan beban mekanis atau kesesuaian yang buruk. Kedua, menyalin nilai dari tungku atau jalur yang berbeda. Perubahan kecil pada atmosfer, belerang, klorida, atau siklus panas dapat mengubah pilihan yang tepat dari satu keluarga ke keluarga lainnya. Pemasok yang dapat menunjukkan analisis kimia dan struktur metalografi lebih berguna dibandingkan pemasok yang hanya mencantumkan nama kadar.
 1.4852 GX40NiCrSiNb35-26 Tabung Radiant Cor Sentrifugal untuk Pemanasan Tungku Lihat tabung pancaran tahan panas ini untuk pemanasan tungku, dengan layanan 900°C, kisaran ukuran φ50–φ1200, dan bahan kimia 24–27% Cr / 33–36% Ni yang ditentukan. Lihat Produk →
Misalnya, tabung radiasi 1,4852 sering kali ditentukan di mana tabung tersebut harus tahan terhadap oksidasi dan mempertahankan kekuatan mulur. Jika tabung juga mengalami abrasi parah akibat beban bergerak, mungkin diperlukan grade tahan aus. Jika ada klorida atau asam dalam tabung, selongsong 316L atau 2205 mungkin lebih cocok.
Pengecoran Sentrifugal vs. Pengecoran Pasir dan Investasi
Pilihan proses memengaruhi toleransi ketebalan dinding, penyelesaian permukaan, biaya perkakas, dan berapa banyak komponen yang dapat Anda pesan. Tabel di bawah ini memberikan perbandingan praktis untuk komponen paduan tinggi. Buku ini ditulis untuk diskusi pengadaan, bukan untuk buku teks.
Tabel 2: Perbandingan proses untuk pengecoran industri paduan tinggi. Pengecoran sentrifugal unggul dalam hal kepadatan silinder dan rentang ukuran, tetapi ini bukan rute terbaik untuk setiap geometri. | Proses | Bentuk terbaik | Dinding dan ukuran khas | Biaya perkakas relatif | Biaya per potong relatif | Risiko utama |
| Pengecoran sentrifugal | Tabung, rol, selongsong, cincin | Diameter 50-1.000 mm, panjang hingga 4.000 mm | Sedang | Sedang to high | Kecepatan putaran dan keseragaman dinding |
| Pengecoran pasir resin | Bingkai besar, baki, casing | Bagian yang besar dan berat | Rendah hingga sedang | Rendah hingga sedang | Porositas dan pembersihan permukaan |
| Pengecoran investasi | Bagian yang rumit, berdinding tipis, dan presisi | Kecil hingga sedang, detail tinggi | Tinggi | Tinggi | Batasan ukuran dan biaya |
Jika bagiannya berbentuk tabung lurus atau berundak, pengecoran sentrifugal biasanya memberikan struktur internal yang lebih baik dan kelonggaran pemesinan yang lebih sedikit dibandingkan pengecoran pasir. Jika bagiannya berupa bingkai persegi panjang yang besar, cetakan pasir resin seringkali lebih praktis. Jika bagian tersebut memiliki jalur internal yang halus atau profil luar yang rumit, pengecoran investasi mungkin merupakan satu-satunya rute. Pertanyaan pembeliannya bukanlah proses mana yang terbaik secara umum, namun proses mana yang cocok dengan gambar dan mode kegagalan.
Untuk komponen tungku, industri perlakuan panas seringkali membutuhkan campuran rute proses. Tabung pancaran dapat berupa cetakan sentrifugal, sedangkan perlengkapan atau baki dapat berupa cetakan pasir. Pemasok yang mengendalikan lebih dari satu proses dapat mengurangi jumlah vendor dan menjaga toleransi tetap konsisten di seluruh perakitan.
Daftar Periksa Spesifikasi dan Pemeriksaan untuk Pembeli
Sebelum Anda menyetujui pesanan pembelian untuk pengecoran sentrifugal paduan tinggi, tuliskan poin-poin berikut secara tertulis. Ini adalah detail yang menentukan apakah bagian tersebut cocok, bertahan lama, dan dapat dilacak jika terjadi kesalahan.
- Revisi gambar dan tingkat paduan. Konfirmasikan nilai pastinya, termasuk akhiran apa pun seperti GX40CrNiSi25-20 atau CF3M. Jangan menerima deskripsi umum "baja tahan panas".
- Komposisi kimia. Mintalah hasil spektrometer pembacaan langsung atau laporan pengujian pabrik bersertifikat untuk panasnya. Periksa karbon, kromium, nikel, silikon, dan elemen penstabil apa pun terhadap standar.
- Ketebalan dan konsentrisitas dinding. Untuk tube dan roller, tentukan dinding minimum, dinding maksimum, dan eksentrisitas yang diperbolehkan. Tabung yang berbentuk bulat secara visual masih terlalu tidak seimbang untuk dikerjakan dengan bersih.
- Panjang dan kelurusan. Konfirmasikan panjang keseluruhan, persiapan akhir, dan toleransi kelurusan. Rol panjang mungkin memerlukan pelepas tegangan sebelum pemesinan akhir.
- Struktur metalografi. Untuk servis suhu tinggi, mintalah pemeriksaan metalografi untuk memastikan struktur cetakan dan memeriksa porositas atau inklusi yang berlebihan.
- Pengujian non-destruktif. Sepakati pemeriksaan penetran pewarna, ultrasonik, atau radiografi jika komponen tersebut sangat penting. Nyatakan tingkat penerimaannya, bukan hanya metodenya.
- Permesinan dan perlakuan panas. Konfirmasikan apakah pemasok mengerjakan komponen tersebut atau memasok pengecoran kasar. Jika perlakuan panas diperlukan, tanyakan siklus dan hasil kekerasannya.
- Penandaan dan ketertelusuran. Memerlukan referensi nomor panas, kelas, dan pesanan pembelian pada suku cadang atau pada label tahan lama. Hal ini penting ketika beberapa paduan terlihat serupa setelah peledakan.
- Pengepakan dan pengiriman. Untuk tabung dan rol panjang, tentukan pelindung ujung, jarak penyangga, dan pelindung kelembapan. Pengecoran yang baik dapat rusak karena pemblokiran yang buruk.
Pemasok yang memiliki peralatan penyelesaian akhir internal sering kali dapat memenuhi persyaratan ini lebih baik daripada perusahaan dagang. Ini dapat mengontrol transisi dari pengecoran ke perlakuan panas ke permesinan tanpa mengirimkan komponen ke beberapa bengkel. Hal ini mengurangi kemungkinan dimensi berpindah setelah pemeriksaan akhir.
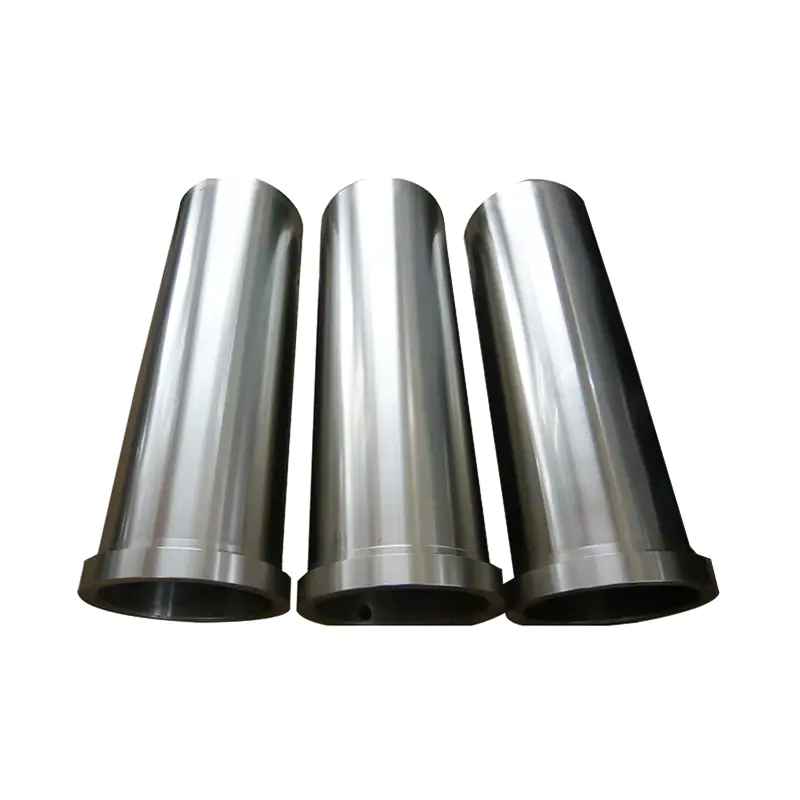 GX280 KMTBCr26 Silinder Dalam Tahan Aus untuk Peralatan Pertambangan Lihat laras bagian dalam cor sentrifugal yang dipadamkan ini untuk penambangan beban tinggi dan penggilingan bubuk, dengan HRC lebih dari 60 dan kinerja stabil di bawah benturan dan keausan. Lihat Produk →
Untuk komponen tahan aus seperti silinder dalam GX280 KMTBCr26, logika yang sama berlaku. Kekerasan dan struktur mikro menentukan masa pakai, sehingga rencana inspeksi harus mencakup pengujian kekerasan dan pemeriksaan cacat pengecoran. Harga per kilogram yang rendah tidak ada artinya jika suku cadang tersebut rusak dalam beberapa minggu.
Dimana Pengecoran Sentrifugal Paduan Tinggi Mendapatkan Biayanya
Pengecoran sentrifugal paduan tinggi biasanya merupakan bagian kecil dari anggaran modal pabrik namun merupakan bagian besar dari biaya pemeliharaannya. Mereka memperoleh keuntungan ketika mengurangi waktu henti yang tidak direncanakan, mempertahankan stabilitas dimensi, dan bertahan dari serangan spesifik dalam prosesnya. Pohon di bawah menunjukkan rute aplikasi utama untuk pengecoran ini.
- Perawatan panas
- Tabung radiasi dan tabung radiasi tipe W
- Rol tungku, rol perapian, dan rol berpendingin air
- Baki, rangka, rangka bahan pengisi daya, dan rak roda gigi
- Pemrosesan kimia
- Selongsong tahan korosis in 2205 and 316L
- Tinggi-temperature agitators
- Baja dan metalurgi
- Rol perapian tungku dan rol tungku pemanas
- Tabung bercahaya untuk jalur pemanasan ulang dan perlakuan panas
- Jalur industri lainnya
- Rol wastafel garis galvanis
- Bagian parutan pembakaran sampah
- Silinder bagian dalam dan casing mesin pertambangan yang tahan aus
Dalam setiap kasus, keputusan pembelian harus dimulai dari mode kegagalan. Jika bagian lama retak, periksa siklus termal dan desain penyangga. Jika skalanya berkurang, periksa atmosfer dan paduannya. Jika sudah tipis, periksa abrasi dan kekerasannya. Jika berkarat, periksa kadar kimia dan klorida. Pengecoran pengganti harus mengatasi mode tersebut, tidak hanya cocok dengan gambar lama.
Bagi pembeli yang menginginkan titik awal teknis, the prinsip dasar dan karakteristik proses pengecoran sentrifugal jelaskan bagaimana kecepatan putaran, suhu cetakan, dan laju penuangan mempengaruhi dinding akhir. Variabel-variabel tersebut seringkali lebih penting daripada nama paduan ketika suatu bagian mengalami kerusakan lebih awal.
Bagaimana Mengevaluasi Pemasok Pengecoran Sentrifugal Paduan Tinggi
Rentang proses dan peralatan inspeksi pemasok memberi tahu Anda apa yang dapat dikontrolnya. Untuk pengecoran sentrifugal paduan tinggi, carilah tiga kemampuan. Pertama, bisakah pemasok memberikan diameter dan panjang yang dibutuhkan? Kisaran diameter 50 mm hingga 1.000 mm dan panjang hingga 4.000 mm mencakup banyak roller tungku dan tabung radiasi. Kedua, bisakah ia mengontrol kimia dan struktur? Spektrometri pembacaan langsung, spektrometri genggam, metalografi, dan pemindaian 3D adalah alat praktis untuk pekerjaan ini. Ketiga, bisakah ia menyelesaikan bagiannya? Tungku perlakuan panas dan peralatan permesinan mengurangi risiko penanganan kerusakan dan hilangnya toleransi antar bengkel.
Kapasitas produksi juga penting dalam menentukan waktu tunggu. Kapasitas pengecoran tahunan sebesar beberapa ribu ton bukanlah jaminan kualitas, namun hal ini menunjukkan bahwa pemasok dapat menangani pesanan berulang dan kampanye yang lebih besar. Bagi pembeli ekspor, dukungan bahasa dan pengalaman dengan standar pengemasan internasional sangat berguna. Mintalah contoh catatan pemeriksaan dari kualitas dan bentuk yang serupa, bukan hanya brosur umum.
Coran sentrifugal paduan tinggi bukanlah suatu komoditas. Nilai nominal yang sama dapat memiliki kinerja yang sangat berbeda tergantung pada kecepatan putaran, keseragaman dinding, perlakuan panas, dan inspeksi. Mulailah dengan mode kegagalan, pilih proses yang sesuai dengan geometri, pilih paduan untuk lingkungan sebenarnya, dan tulis persyaratan inspeksi ke dalam pesanan. Pendekatan tersebut tidak akan membuat casting menjadi murah, namun akan membuat pembelian dapat diprediksi. Jika Anda perlu membandingkan tabung radiasi, roller tungku, selongsong tahan korosi, atau silinder tahan aus, tanyakan kelasnya, laporan pengujian, dan toleransi pemesinan sebelum Anda membandingkan harga.