Tabung bercahaya yang merayap setelah satu kampanye, roller tungku yang pecah sebelum jadwal penutupan, gulungan wastafel yang berlubang dalam beberapa bulan setelah dioperasikan — tersangka pertama hampir selalu adalah kualitas material. Dalam praktiknya, proses casting sering kali saling menyalahkan. Pipa cor sentrifugal memberikan struktur yang lebih padat, bersih, dan lebih konsentris dibandingkan pengecoran statis, dan untuk banyak komposisi paduan tinggi, ini merupakan rute yang lebih praktis daripada penempaan. Tantangan sebenarnya adalah mencocokkan paduan, toleransi dimensi, dan kontrol kualitas pemasok dengan layanan sebenarnya. Panduan ini menjelaskan apa itu pipa cor sentrifugal, mengapa pipa ini lebih disukai untuk tabung pancaran, roller tungku, selongsong korosi, dan pelapis aus, dan cara memastikan bahwa pengecoran dapat memenuhi kebutuhan gambar Anda.
Apa itu Pipa Cor Sentrifugal?
Pengecoran sentrifugal membentuk bagian silinder dengan menuangkan logam cair ke dalam cetakan yang berputar pada porosnya sendiri. Dalam mesin horizontal, cetakan berputar mengelilingi sumbu horizontal; dalam mesin vertikal, di sekitar mesin vertikal. Medan sentrifugal, yang mencapai beberapa puluh kali gravitasi, memaksa logam cair menempel pada dinding cetakan, yang kemudian membeku secara terarah dari permukaan luar ke dalam.
Solidifikasi terarah ini adalah ciri khas dari proses tersebut. Tidak ada riser pusat untuk mengkompensasi penyusutan, sehingga porositas garis tengah yang umum terjadi pada pengecoran statis sebagian besar tidak ada. Dinding luar menjadi padat dan berbutir halus. Pada saat yang sama, terak, sampah, dan inklusi ringan dibawa menuju lubang, di mana mereka tinggal di lapisan yang harus dihilangkan dengan pemesinan. Oleh karena itu, pipa cor sentrifugal bukanlah pipa jadi dalam kondisi as-cast; itu menjadi satu setelah membosankan, berputar, dan, dalam banyak kasus, perlakuan panas.
Mengapa Pengecoran Sentrifugal Merupakan Proses yang Tepat untuk Pipa dan Gulungan
Untuk komponen silindris, keputusan pengadaan biasanya ditentukan pada pengecoran pasir statis, pengecoran sentrifugal, atau pipa tempa dan canai. Tabel di bawah ini merangkum perbedaan praktisnya.
Perbandingan proses pembentukan pipa untuk paduan tahan panas, tahan korosi, dan tahan aus | Karakteristik proses | Pengecoran pasir statis | Pengecoran sentrifugal | Pipa yang ditempa dan digulung |
| Kepadatan dan struktur mikro | Butir kasar, risiko penyusutan dan mikroporositas | Padat, memadat secara terarah, porositas rendah | Tempa, padat sepenuhnya |
| Fleksibilitas paduan | Tinggi | Tinggi, including low-workability heat-resistant grades | Terbatas pada nilai yang dapat dibentuk |
| Konsentrisitas | Tergantung pada cetakan dan perakitan inti | Baik setelah pemesinan bore | Luar biasa |
| Kualitas permukaan bagian dalam | As-cast, perlu dibersihkan | Lubang mesin adalah standar | Halus, dikerjakan dengan mesin atau ditarik dingin |
| Biaya perkakas dan batch | Biaya cetakan rendah, risiko penolakan lebih tinggi | Perkakas moderat, efisien untuk batch produksi | Tinggi tooling cost, large minimum orders |
Pengecoran statis tetap berguna untuk geometri kompleks dan jumlah kecil, namun kesehatan internalnya tidak dapat menandingi struktur sentrifugal di bawah suhu tinggi atau siklus termal yang berkepanjangan. Pipa seamless yang ditempa menawarkan struktur yang sepenuhnya ditempa, namun banyak jenis pipa tahan panas austenitik yang sulit atau tidak mungkin untuk ditempa. Keluarga paduan yang mendominasi perpipaan tungku — GX40CrNiSi25-20, GX40NiCrSiNb35-26, GNiCr28W, dan tipe HP 26Cr35Ni — merupakan tempat dimana pengecoran sentrifugal mendapatkan tempatnya: fleksibilitas pengecoran dalam bidang kimia dengan integritas mekanis yang mendekati material tempa.
Pemilihan Paduan: Cocokkan Kelas dengan Layanan
Pengecoran sentrifugal mengontrol seberapa baik kinerja material yang dipilih; itu tidak menggantikan materi. Pemilihan dimulai dengan suhu servis, atmosfer proses, media kimia, dan mode keausan.
Paduan pipa cor sentrifugal yang umum dan kondisi servisnya yang khas | Kelas paduan | Layanan khas | Komponen representatif |
| 1,4848 (GX40CrNiSi25-20) | Atmosfer pengoksidasi, layanan terus menerus hingga sekitar 1050°C | Tabung radiasi, rol tungku, baki dan perlengkapan |
| 1,4852 (GX40NiCrSiNb35-26) | Tinggier creep loads, about 1100°C; niobium stabilizes carbides | Tabung pemanas, tabung pancaran berbentuk W, gulungan bawah tungku |
| 2.4879 (GNiCr28W) | Pembebanan termal dan mekanis yang parah; tungsten memperkuat matriks | Pipa penukar panas, rol tungku, konveyor sekrup |
| Tipe HP 26Cr35Ni | Tungku reformasi dan pirolisis; ketahanan karburisasi di atas 1000 °C | Tabung reformer, tabung perengkahan etilen |
| 316L (CF3M) | Media kimia korosif; karbon rendah meningkatkan kemampuan las | Selongsong dan sisipan tahan korosi |
| dupleks 2205 (CD3MN) | Media yang mengandung klorida, tahan terhadap retak korosi akibat tegangan; kekuatan lebih tinggi dari 316L | Selongsong proses kimia, bagian batas tekanan |
| tipe 440C | Tinggi hardness, abrasive wear | Liner pabrik penggilingan, permukaan geser |
| GX280 (KMTBCr26) | Abrasi parah akibat benturan; besi putih 26% Cr | Kenakan cangkang, pelapis pabrik, penutup peralatan pertambangan |
Kesalahan seleksi biasanya berasal dari spesifikasi yang terlalu rendah pada spesifikasi yang rendah atau spesifikasi yang terlalu rendah pada kriteria yang tinggi. Pipa 1,4848 ekonomis hingga batas suhunya; di atasnya, niobium 1,4852 memberikan umur creep yang jauh lebih baik. Dalam tugas reformer karburasi, paduan tipe HP adalah jawaban yang umum. Untuk korosi, pertanyaan praktisnya adalah apakah media tersebut mengandung klorida: 316L dapat menangani asam umum dengan baik, namun dupleks 2205 jauh lebih tahan terhadap lubang klorida dan retak korosi tegangan serta memberikan kekuatan tahan yang lebih tinggi. Dalam layanan keausan, pilihannya bergantung pada jenis karbida, kekerasan, dan toleransi benturan, bukan hanya pada ketahanan terhadap panas.
Kemampuan Dimensi dan Tunjangan Pemesinan
Kimia menetapkan potensi materi; dimensi memutuskan apakah itu dapat dipasang. Dua angka penting pada tahap penyelidikan: kisaran diameter pengecoran dan panjang maksimumnya. Pemasok pengecoran sentrifugal yang mampu harus mencakup diameter luar dari sekitar 50 mm hingga 1000 mm, dengan panjang as-cast hingga 4000 mm pada material paduan tinggi.
Karena lapisan dalam yang kaya inklusi harus dibor, pipa cor sentrifugal selalu ditentukan dengan lubang yang lebih besar dari diameter dalam akhir. Logika yang sama berlaku ketika permukaan luar as-cast perlu dihilangkan. Pemasok yang tidak berpengalaman mungkin akan memberikan tunjangan pemesinan yang lebih kecil untuk memenangkan pesanan, sehingga meninggalkan wilayah yang belum terverifikasi dalam kesulitan. Pabrik pengecoran yang andal akan menyatakan kelonggaran radial minimum, mengerjakan pipa di bengkelnya sendiri, dan memverifikasi ketebalan dinding setelah pengeboran.
Pengaturan yang paling aman adalah dengan membeli pipa yang sudah jadi daripada pipa as-cast. Pemasok harus mampu membalik bagian luar, mengebor bagian dalam, menghadap ujung-ujungnya, dan memeriksa hasilnya dengan peralatan dimensi yang dikalibrasi. Ketika pengecoran dan pemesinan berada di bawah satu atap, tanggung jawab toleransi tetap berada di satu tempat.
Langkah Pengendalian Mutu Yang Penting
Sertifikat material hanya membuktikan komposisi lelehan, bukan kualitas pipa. Pemeriksaan di bawah ini memisahkan pemasok yang dapat diandalkan dari toko pekerjaan umum:
- Verifikasi komposisi kimia: spektrometer pembacaan langsung untuk lelehan dan spektrometer genggam untuk identifikasi material positif sepotong demi sepotong.
- Pemeriksaan metalografi: sampel dari dinding pipa yang mengkonfirmasi struktur butiran yang diharapkan, distribusi karbida, dan tidak adanya mikroporositas yang berlebihan.
- Inspeksi dimensi: pengukuran ketebalan dinding sepanjang, ditambah verifikasi kelurusan, ketidakbulatan, dan konsentrisitas lubang. Diameter besar mendapat manfaat dari pemindaian tiga dimensi.
- Catatan perlakuan panas: komponen yang dicetak secara sentrifugal biasanya disuplai setelah anil larutan atau pelepas tegangan. Minta grafik suhu waktu aktual.
Jika pipa akan dilas ke dalam kumparan tungku, tanyakan tentang persiapan tepi, kebersihan akar, dan kualifikasi prosedur pengelasan. Dalam layanan yang tahan panas dan terkait tekanan, cacat kecil pada permukaan lubang dengan cepat menjadi tempat timbulnya retakan pada siklus termal.
Cara Memenuhi Kualifikasi Pemasok Pipa Cor Sentrifugal
Mulailah dengan referensi. Tanyakan pembuat tungku, jalur galvanisasi, pabrik baja, atau perusahaan petrokimia mana yang disuplai oleh pabrik pengecoran tersebut. Jawabannya memberi tahu Anda lebih dari sekedar brosur.
- Berapa kecepatan putaran, pelapisan cetakan, dan suhu penuangan yang disesuaikan dengan diameter dan paduan pilihan Anda?
- Berapa kapasitas pengecoran tahunan? Kapasitas di kisaran beberapa ribu ton per tahun mendukung pasokan batch yang konsisten dan inspeksi dalam proses.
- Apakah pabrik pengecoran tersebut mengoperasikan tungku perlakuan panas dan bengkel permesinannya sendiri? Pemasok khusus pengecoran kesulitan dengan kelurusan dan konsentrisitas setelah suku cadang dipindahkan ke bengkel luar.
- Perangkat keras inspeksi apa yang ada di perusahaan? Spektrometer pembacaan langsung dan genggam, analisis metalografi, dan pemindaian tiga dimensi adalah garis dasarnya.
- Bagaimana cara penanganan penolakan? Jawabannya harus mencakup prosedur ketidaksesuaian yang terdokumentasi.
Setiap jawaban harus dilengkapi dengan bukti: catatan kecepatan rotasi, grafik perlakuan panas, laporan inspeksi, dan data ketidaksesuaian. Bagi pembeli internasional, logistik juga diperhitungkan. Pabrik pengecoran logam dengan akses mudah ke bandara internasional, jalur kereta api, dan fasilitas pelabuhan mempersingkat waktu tunggu, dan catatan ekspor yang mapan di Eropa, Amerika Selatan, atau Jepang menunjukkan bahwa dokumentasi lintas batas dan persyaratan pengemasan sudah dikelola.
Pipa cor sentrifugal adalah jawaban teknik standar ketika komponen silinder harus bertahan pada suhu tinggi, media korosif, atau kondisi abrasif. Proses ini menghilangkan risiko porositas dari pengecoran statis dan memperluas pilihan paduan melebihi apa yang dapat dihasilkan secara ekonomis oleh penempaan. Namun keunggulan tersebut hanya muncul jika tiga kondisi terpenuhi: paduannya sesuai dengan cakupan layanan, tunjangan pemesinan menghasilkan lubang yang bersih, dan pemasok memverifikasi komposisi, struktur, dan dimensi dengan peralatan yang tepat.
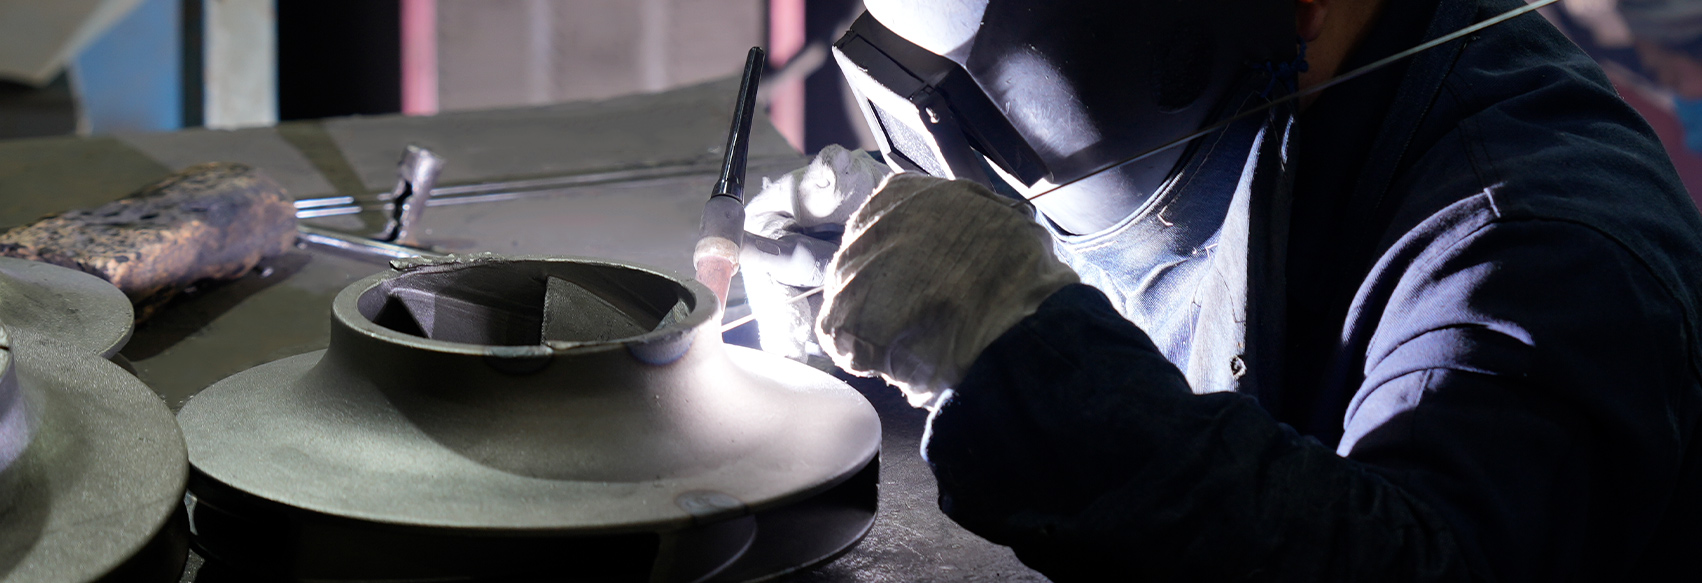
Di pabrik pengecoran kami di Wuxi, Tiongkok, jalur pengecoran sentrifugal memproduksi pipa paduan tinggi dengan diameter luar 50 mm hingga 1000 mm, panjang hingga 4000 mm, dengan perlakuan panas dan penyelesaian mekanis yang dilakukan sendiri. Jika tabung pancaran, gulungan tungku, gulungan bak cuci, atau selongsong aus Anda berikutnya bergantung pada pipa tuang sentrifugal yang andal, mulailah dengan gambar dan deskripsi servis. Paduannya adalah masalah perhitungan; pengendalian proses adalah masalah bukti.