Mengapa Pipa Baja Tahan Aus Gagal dalam Layanan Industri
Jalur pengangkut pneumatik yang menangani batubara bubuk dapat kehilangan ketebalan dinding terukur dalam waktu kurang dari satu tahun pengoperasian jika kualitas pipa tidak sesuai dengan tugas abrasif. Pengangkutan bubur, penanganan abu, dan sirkuit penggilingan berperilaku sama. Pipa baja tahan aus hadir untuk memperlambat kerusakan ini, namun tidak ada satu pun grade yang mampu menahan segala bentuk keausan. Anda perlu memahami bagaimana pipa sebenarnya rusak sebelum Anda dapat memilih produk yang tepat.
Tiga mekanisme keausan mendominasi aplikasi industri:
- Erosi yang abrasif. Partikel halus yang bergerak dengan kecepatan tinggi menghantam dinding pipa dengan sudut dangkal atau lurus. Setiap tumbukan menghilangkan sejumlah kecil logam, dan efek gabungan menghasilkan penipisan yang meluas dan bertahap. Ini adalah mekanisme tipikal pada jalur pengangkutan pneumatik, pipa bahan bakar bubuk, dan sistem transfer siklon.
- Keausan geser. Material yang lebih kasar bergerak di sepanjang bagian bawah pipa karena gravitasi atau aliran lambat. Lapisan partikel bergesekan dengan permukaan, dan kerusakan tampak sebagai alur yang dipoles di sepanjang bagian belakang lintasan horizontal dan siku.
- Keausan dampak. Partikel berukuran besar atau berat menghantam dinding dengan energi tinggi. Alih-alih memoles permukaannya, bahan-bahan tersebut malah membuat permukaannya terkelupas dan berubah bentuk, serta dapat memecahkan material keras. Layanan yang didominasi dampak menuntut ketangguhan yang memadai daripada kekerasan maksimum.
Beberapa instalasi hanya mengalami satu mekanisme saja. Abu dari pembakaran batu bara, debu sinter dari pabrik baja, dan bijih yang ditambang dapat menggabungkan ketiga bentuk serangan tersebut. Temperatur yang meningkat memperumit gambaran tersebut dengan melunakkan dinding pipa, sementara media korosif mempercepat hilangnya logam dengan terus menerus menghilangkan lapisan oksida pelindung. Ketika keausan, panas, dan korosi terjadi bersamaan, pemilihan material menjadi sebuah kompromi, bukan keputusan kekerasan yang sederhana.
Kesimpulan praktisnya sangat jelas: identifikasi modus kegagalan yang dominan sebelum menentukan apa pun. Kelas keras yang dipilih untuk garis yang didominasi benturan dapat retak sebelum waktunya, sedangkan kelas keras namun lunak pada garis erosi yang abrasif akan kehilangan ketebalan dinding dengan cepat. Tentukan mekanismenya terlebih dahulu, lalu cocokkan materialnya.
Nilai Material Utama untuk Pipa Baja Tahan Aus
Untuk layanan abrasif yang parah, keputusan biasanya tergantung pada dua kelompok kinerja tinggi: besi cor putih kromium tinggi seperti KMTBCr26 (GX280) dan baja tahan karat martensit seperti 440C. Dua kelompok baja tahan karat lagi, duplex 2205 (CD3MN) dan austenitic 316L (CF3M), melayani tugas yang didominasi korosi.
GX280 (KMTBCr26): Besi Cor Putih Kromium Tinggi
KMTBCr26 termasuk dalam keluarga besi cor putih kromium tinggi. Struktur mikronya mengandung sebagian besar karbida kromium keras, dan karbida tersebut merupakan sumber ketahanan aus yang sebenarnya. Nilai kekerasan tipikal dilaporkan sekitar 58 hingga 62 HRC, tergantung pada perlakuan panas dan ketebalan bagian. Kelas ini berkinerja baik dalam erosi abrasif dan keausan geser, itulah sebabnya kelas ini muncul pada peralatan pertambangan, penggilingan, dan penanganan material. Kami memproduksinya sebagai Silinder dalam tahan aus GX280 KMTBCr26 . Ini bukan pilihan yang tepat untuk beban benturan yang berat atau media yang sangat korosif, di mana keretakan atau serangan bahan kimia akan muncul sebelum keausan terjadi.
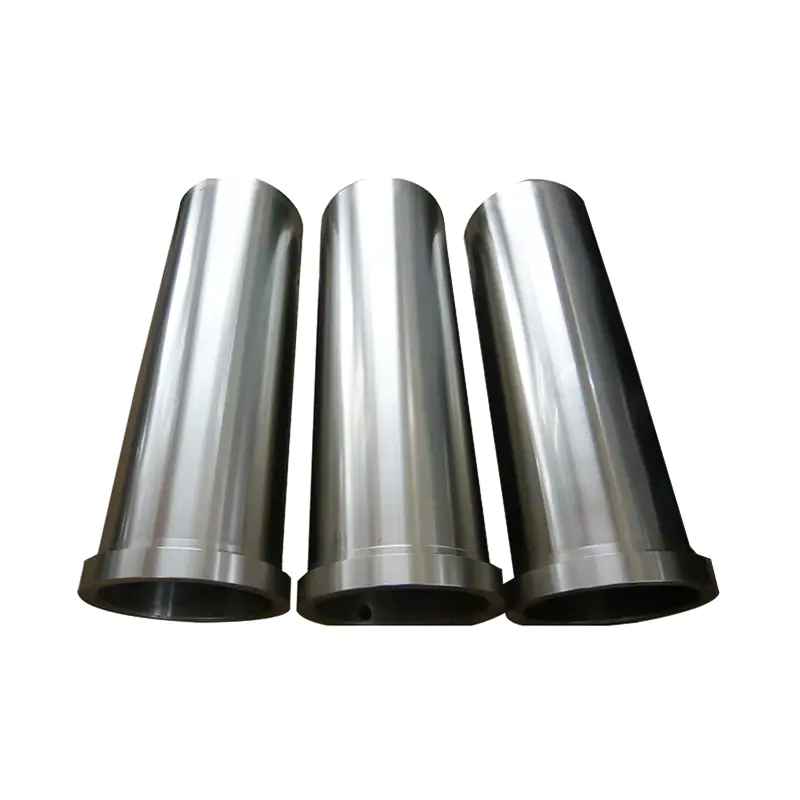 Pemasok silinder dalam tahan aus Custom Centrifugal Casting GX280 (KMTBCr26) Wuxi Dongmingguan Special Metal Manufacturing Co., Ltd. adalah Pemasok silinder dalam tahan aus China Centrifugal Casting GX280 (KMTBCr26)... Lihat Produk →
440C: Baja Tahan Karat Martensit
440C adalah baja tahan karat martensit karbon tinggi. Setelah pengerasan dan temper, mencapai sekitar 58 hingga 60 HRC. Kandungan kromium memberikan ketahanan terhadap korosi yang jauh lebih baik dibandingkan baja karbon biasa atau pelat aus paduan rendah, sehingga cocok untuk layanan di mana partikel abrasif datang dengan kelembapan atau bahan korosif ringan. Kerugiannya adalah suhu: penggunaan yang lebih lama di atas sekitar 400°C akan membuat material menjadi terlalu panas dan mengurangi kekerasan. Kami Silinder bagian dalam gerinda dengan kekerasan tinggi 440C gunakan kelas ini untuk lingkungan yang lembab dan abrasif.
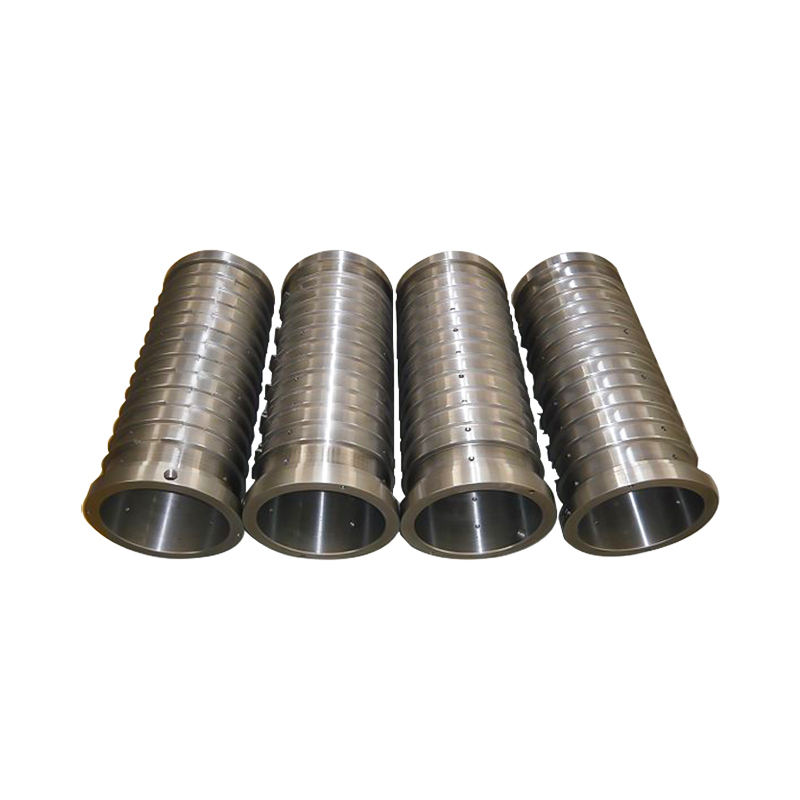 Pengecoran Sentrifugal Kustom Pemasok silinder dalam penggilingan kekerasan tinggi 440C, Wuxi Dongmingguan Special Metal Manufacturing Co., Ltd. adalah Cina Pengecoran Sentrifugal 440C pemasok silinder dalam penggilingan kekerasan tinggi... Lihat Produk →
2205 dan 316L: Kelas Tahan Karat yang Miring terhadap Korosi
Duplex 2205 (CD3MN) dan austenitic 316L (CF3M) tidak dipilih karena kekerasannya. Mereka dipilih ketika media yang disalurkan bersifat korosif dan tugas mekanisnya sedang. Kekerasannya jauh lebih rendah dibandingkan tingkat keausan paduan tinggi, namun ketahanannya terhadap lubang dan kinerja korosi secara umum jauh lebih baik. Dalam sistem pipa tahan aus, bahan-bahan ini sering bertindak sebagai lapisan struktural atau anti-korosi dalam desain berjajar atau bimetal.
Perbandingan material khas untuk pemilihan pipa baja tahan aus; nilai mewakili kisaran tipikal industri dan harus diverifikasi berdasarkan kondisi layanan sebenarnya. | Kelas | Kelas Materi | Kekerasan Khas | Ketahanan Korosi | Paling Cocok Untuk |
| GX280 (KMTBCr26) | Besi cor putih dengan kromium tinggi | Kira-kira. 58 hingga 62 HRC | Sedang | Erosi abrasif dan keausan geser di sirkuit penambangan, abu, dan penggilingan |
| 440C | Baja tahan karat martensitik | Kira-kira. 58 hingga 60 HRC setelah pengerasan | Bagus | Keausan abrasif dengan kelembapan atau bahan korosif ringan |
| 2205 (CD3MN) | Baja tahan karat dupleks | Kira-kira. 30 jam | Luar biasa | Media korosif dengan abrasi sedang |
| 316L (CF3M) | Baja tahan karat austenitik | Kira-kira. 90 SDM | Luar biasa | Tugas yang didominasi korosi dengan abrasi rendah |
Pertukarannya terjadi dalam empat arah: kekerasan, ketangguhan, ketahanan terhadap korosi, dan biaya. Konfirmasikan properti mana yang sebenarnya membatasi masa pakai pipa sebelum menetapkan nilai default ke tingkat tersulit di lembar data.
Mengapa Pengecoran Sentrifugal Penting untuk Pipa Baja Tahan Aus
Tingkatan menentukan kemampuan material, namun proses manufaktur menentukan apakah pipa benar-benar dapat menyalurkannya. Pengecoran sentrifugal memberikan keuntungan struktural yang jarang dapat ditandingi oleh pengecoran statis dan fabrikasi las.
Selama pengecoran sentrifugal, logam cair dituangkan ke dalam cetakan yang berputar dan ditekan ke dinding cetakan. Medan sentrifugal mendorong inklusi yang lebih ringan dan gas terlarut menuju permukaan bagian dalam, tempat permesinan menghilangkannya. Hasilnya adalah struktur padat dan berbutir halus dengan porositas penyusutan yang jauh lebih kecil dibandingkan pengecoran statis. Karena strukturnya konsisten menembus dinding, kekerasan didistribusikan secara merata sepanjang dan melalui ketebalan. Keseragaman itu penting: titik-titik lunak yang tersebar menjadi tidak merata dan rusak lebih awal di zona terlemah.
Proses ini juga menawarkan berbagai ukuran praktis. Pengecoran sentrifugal paduan tinggi dapat diproduksi dengan diameter 50 mm hingga 1000 mm dan panjang hingga 4000 mm, yang mencakup sebagian besar jalur pengangkutan, pengumpanan, dan pelepasan industri. Dibandingkan dengan pipa yang dilas, pipa yang dicor secara sentrifugal tidak memiliki lapisan memanjang dan tidak ada zona yang terkena panas, sehingga tidak ada garis lemah mikrostruktur yang dapat retak atau terkikis. Kami pipa baja tahan aus yang dicetak secara sentrifugal ikuti rute proses ini untuk alasan tersebut.
Ingatlah satu batasan. Pengecoran sentrifugal sangat ideal untuk komponen bulat, tetapi tidak mengubah batas suhu material. Jika tugas tersebut didorong terutama oleh panas daripada abrasi, maka berdedikasi pipa baja tahan panas mungkin spesifikasi yang lebih aman.
Cara Menentukan Spesifikasi Pipa Baja Tahan Aus Anda
Spesifikasi yang berguna mengubah kondisi pengoperasian menjadi parameter material, kekerasan, dan geometri. Gunakan lima langkah ini dan dokumentasikan setiap angka.
- Tentukan jenis keausan dan karakteristik abrasif. Catat kekerasan partikel, ukuran, bentuk, kecepatan, dan sudut tumbukan. Jika umpan mengandung kuarsa atau alumina dan sudut benturannya curam, erosi abrasif akan mendominasi dan kadar yang kaya karbida seperti KMTBCr26 adalah pilihan yang tepat.
- Tentukan kisaran suhu pengoperasian. Di atas suhu sekitar 400°C, banyak besi dengan kromium tinggi kehilangan kekerasan karena karbida menjadi kasar dan matriksnya melunak. Konfirmasikan bahwa grade yang dipilih telah mendokumentasikan kekerasan panas untuk suhu dinding sebenarnya.
- Kaji media korosifnya. Jika terdapat asam, basa, atau cairan dengan kandungan klorida tinggi, tingkat keausan lurus akan rusak karena korosi meskipun kekerasannya tinggi. Perkenalkan bahan tahan karat martensit, dupleks, atau austenitik, atau gunakan desain komposit berjajar.
- Konfirmasikan dimensi dan akhiri sambungan. Tentukan diameter luar, ketebalan dinding, panjang, dan persiapan flensa atau bevel. Toleransi pengecoran sentrifugal berbeda dengan pipa canai, sehingga gambarnya harus mencerminkan proses pengecoran.
- Bandingkan biaya siklus hidup. Tingkat keausan premium lebih mahal di muka, namun masa pakainya yang lebih lama sering kali mengurangi total biaya setelah tenaga kerja penggantian dan waktu henti disertakan. Hitung biaya per ton material yang ditangani, bukan harga per meter pipa.
Penambangan adalah contoh bagus dari rangkaian lengkapnya. Jalur transfer bijih kasar menggabungkan keausan geser, benturan, dan kelembapan sesekali. Kombinasi tersebut menunjukkan desain besi kromium tinggi berdinding tebal, alasan yang sama di balik desain kami casing mesin pertambangan efisiensi tinggi . Kuncinya adalah mengubah data operasi menjadi parameter yang dapat diukur daripada menggunakan kembali spesifikasi lama yang berfungsi di pabrik lain.
 Custom Centrifugal Casting GX280 (KMTBCr26) Mesin pertambangan efisiensi tinggi cas Wuxi Dongmingguan Special Metal Manufacturing Co., Ltd. adalah China Centrifugal Casting GX280 (KMTBCr26) Mesin pertambangan efisiensi tinggi yang ... Lihat Produk →
Kontrol Kualitas dan Evaluasi Pemasok untuk Pipa Baja Tahan Aus
Pipa tahan aus dapat terlihat benar dan masih rusak lebih awal jika komposisi kimia atau struktur mikronya salah. Proses pengecoran dan perlakuan panas menentukan sifat akhir; evaluasi pemasok harus fokus pada kontrol di belakang mereka.
Periksa empat area selama audit:
- Kontrol komposisi. Pemasok yang andal memverifikasi lelehan dengan spektrometer pembacaan langsung dan memeriksa material yang masuk dengan alat analisa genggam. Penyimpangan komposisi secara langsung menggeser kekerasan dan volume karbida.
- Verifikasi struktur mikro. Analisis metalografi memastikan bahwa karbida terdapat dalam jenis, ukuran, dan distribusi yang tepat. Ini adalah jaminan mikroskopis ketahanan aus, dan tidak dapat diperiksa dengan mata.
- Inspeksi dimensi. Pemindai 3D atau sistem serupa memverifikasi kebulatan, toleransi lubang bagian dalam, dan konsistensi ketebalan dinding. Pengecoran sentrifugal harus diperiksa setelah pemesinan, tidak hanya setelah pengecoran.
- Ketertelusuran proses. Mintalah nomor panas, rute proses, catatan perlakuan panas, dan laporan inspeksi untuk setiap batch. Ketertelusuran inilah yang membedakan produksi yang berulang dan yang hanya terjadi satu kali saja.
Peralatan kontrol kualitas fasilitas kami meliputi spektrometer pembacaan langsung, spektrometer genggam, penganalisis metalografi, dan pemindai 3D, dan kapasitas pengecoran tahunan kami adalah 5.000 ton. Untuk evaluasi yang serius, mintalah laporan inspeksi yang representatif dan, jika memungkinkan, saksikan pengambilan sampel pada batch produksi yang diusulkan.
Kesimpulan: Membangun Solusi Pipa Tahan Aus yang Andal
Solusi pipa tahan aus yang andal mengikuti urutan yang berulang: mengidentifikasi mode kegagalan yang dominan, mencocokkan tingkat material, mengonfirmasi proses produksi, mengukur spesifikasi, dan mengaudit pemasok. Melewatkan langkah apa pun cenderung mengalihkan masalah ke komponen berikutnya.
Bekerja sama dengan produsen yang mengontrol seluruh rute, mulai dari pengecoran hingga perlakuan panas hingga inspeksi akhir, juga mengurangi risiko koordinasi. Anda menerima satu catatan proses, satu standar kualitas, dan satu poin akuntabilitas.
Saat Anda mendekati pemasok, pimpinlah dengan data pengoperasian, bukan hanya ukuran pipa. Berikan jenis abrasif, ukuran dan kecepatan partikel, suhu, media korosif, dan dimensi yang diperlukan. Dengan rincian tersebut, pengecoran yang kompeten dapat mengusulkan tingkatan yang tepat, rute pengecoran yang tepat, dan rencana pengiriman yang realistis untuk layanan spesifik Anda.