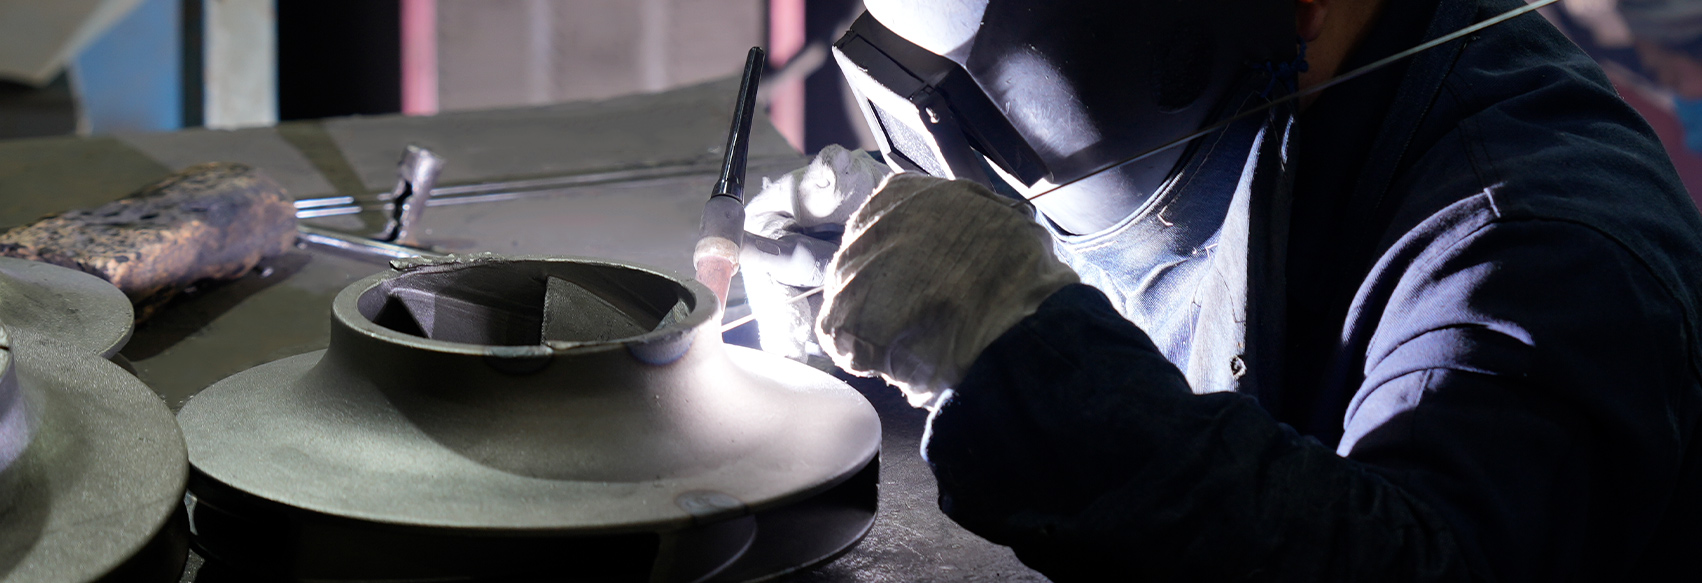
Pipa cor baja tahan karat mewakili solusi teknik penting untuk memindahkan cairan bersuhu tinggi, bertekanan tinggi, dan sangat korosif di seluruh sistem industri penting. Dengan membentuk profil pipa langsung dari logam cair menggunakan proses pencetakan sentrifugal atau statis khusus, pengecoran menghindari batasan arah struktural pada pipa yang dilas atau dikerjakan dengan dingin. Metodologi produksi ini mencapai sifat mekanik isotropik absolut, memastikan penahanan tekanan yang seragam, ketahanan yang luar biasa terhadap kelelahan termal, dan integritas struktural yang unggul di lingkungan ekstrem di mana kegagalan bukanlah suatu pilihan.
Metalurgi Pengecoran: Kekuatan Isotropik vs. Struktur Butir Terarah
Untuk memahami nilai rekayasa a pipa cor baja tahan karat , seseorang harus menganalisis matriks butiran mikroskopis yang terbentuk selama pemadatan. Pipa tempa standar diproduksi dengan menggulung pelat baja datar menjadi bentuk silinder dan mengelas jahitannya, atau dengan menusuk billet padat secara mekanis untuk membuat pipa mulus. Meskipun proses manipulasi mekanis ini efisien, proses ini menghasilkan aliran butiran terarah yang berbeda di sepanjang sumbu deformasi. Tata letak struktur anisotropik ini berarti material berperilaku berbeda ketika terkena gaya yang sejajar dengan butiran versus gaya yang tegak lurus terhadapnya.
Casting secara mendasar mengubah paradigma ini. Ketika baja tahan karat cair dituangkan ke dalam cetakan berputar selama pengecoran sentrifugal, baja tersebut mengeras di bawah tekanan terarah yang kuat dari dinding luar ke dalam. Hal ini menciptakan struktur kristal isotropik, yang berarti atribut mekanis—seperti kekuatan tarik, kekuatan luluh, dan kemampuan pemanjangan—seragam sepenuhnya ke segala arah (radial, aksial, dan melingkar). Untuk jalur pemrosesan bertekanan tinggi, kekuatan yang seragam mencegah penonjolan lokal atau pecah terarah ketika tekanan internal melonjak secara tidak terduga.
Selain itu, proses pengecoran memungkinkan penyesuaian butiran secara presisi melalui kurva pendinginan yang terkontrol. Pabrik pengecoran industri dapat menggunakan elemen paduan tertentu seperti molibdenum, nikel, dan kromium dalam rasio volumetrik yang tepat tanpa mengkhawatirkan batasan retak atau pengerasan kerja yang membatasi produksi tempa. Hal ini memberikan pabrik pengolahan bahan kimia pipa yang dirancang untuk tahan terhadap asam yang sangat agresif, air garam, dan komposisi kimia yang berfluktuasi tanpa degradasi dini.
Analisis Perbandingan: Pengecoran Sentrifugal, Pengecoran Statis, dan Pipa Seamless Tempa
Perancang teknik harus hati-hati mengevaluasi metode produksi yang digunakan untuk membuat jaringan perpipaan industri. Setiap metode berdampak pada konsistensi ketebalan dinding, kepadatan struktural, dan efisiensi biaya jangka panjang. Tiga metode utama yang digunakan untuk lingkungan layanan berat adalah pengecoran sentrifugal, pengecoran statis, dan manipulasi tempa yang mulus.
Pengecoran Sentrifugal: Proses ini melibatkan penuangan cairan baja tahan karat ke dalam cetakan yang berputar cepat. Gaya sentrifugal (seringkali melebihi 60G hingga 100G) memaksa logam yang lebih padat dan murni keluar dari dinding cetakan, sementara pengotor, oksida, dan gas yang lebih ringan bermigrasi ke inti berongga bagian dalam, tempat logam tersebut dibuang secara mekanis. Hal ini menghasilkan dinding pipa yang padat dan bebas rongga dengan akurasi dimensi yang luar biasa dan ketebalan dinding yang seragam dalam jangka panjang.
Pengecoran Statis: Digunakan terutama untuk geometri kompleks, diameter variabel, atau sambungan flensa terintegrasi, pengecoran statis menuangkan logam cair ke dalam cetakan pasir atau keramik stasioner. Meskipun memungkinkan fleksibilitas desain yang tak tertandingi, namun hanya mengandalkan gravitasi untuk pemadatan, yang berarti memerlukan penempatan riser yang hati-hati dan manajemen termal yang tepat untuk mencegah rongga penyusutan internal atau porositas gas.
Ditempa Mulus: Dibuat melalui penusukan panas dan ekstrusi terus menerus, pipa mulus tempa menawarkan permukaan akhir yang sangat baik dan struktur butiran halus. Namun, ini terbatas pada diameter luar standar dan kesulitan dengan dinding yang sangat tebal. Memproduksi perpipaan berdinding tebal khusus melalui ekstrusi memerlukan investasi perkakas modal yang besar, sehingga tidak layak secara ekonomi untuk konfigurasi industri khusus dan bervolume rendah.
| Properti / Fitur | Pipa Cor Sentrifugal | Pipa Cor Secara Statis | Pipa Tanpa Jahitan Tempa |
| Integritas Struktural | Sangat padat; porositas nol karena pemadatan sentrifugal | Kepadatan variabel; memerlukan pengujian radiografi untuk rongga | Kepadatan tinggi; rentan terhadap robekan terarah |
| Fleksibilitas Ketebalan Dinding | Hampir tidak terbatas; dengan mudah mencapai profil dinding berat | Sangat fleksibel; mengakomodasi variasi dinding berundak | Dibatasi oleh kapasitas ekstrusi tekan dan pembatasan mati |
| Kustomisasi Geometris | Terbatas pada profil silinder yang lurus dan seragam | Maksimal; dapat menggabungkan tikungan, siku, dan flensa | Hanya lari lurus standar; memerlukan perlengkapan terpisah |
| Sifat Mekanik | Sepenuhnya Isotropik (seragam di semua dimensi) | Isotropik (mungkin menunjukkan sedikit variasi batas butir) | Anisotropik (kekuatan memanjang tinggi, kekuatan melintang lebih rendah) |
| Waktu / Biaya Perkakas | Rendah hingga sedang; cetakan silinder yang dapat digunakan kembali | Sedang; membutuhkan pola khusus untuk cetakan | Biaya pengaturan yang sangat tinggi untuk ukuran non-standar |
Menggabungkan Strategi untuk Kondisi Pelayanan Industri Berat
Keuntungan utama penerapan solusi pipa cor baja tahan karat adalah kemudahan dalam menyesuaikan formulasi metalurgi untuk menargetkan mekanisme degradasi tertentu. Tidak seperti pabrik bahan tempa yang memerlukan produksi multi-ton untuk memenuhi kebutuhan bahan kimia khusus, tungku pengecoran beroperasi dalam jumlah yang lebih kecil. Kelincahan ini memungkinkan para insinyur mekanik untuk mengoptimalkan komposisi kimia untuk memerangi korosi lokal, oksidasi suhu tinggi, atau deformasi mulur.
Beberapa tingkatan berbeda mendominasi sektor pengecoran berkinerja tinggi, masing-masing memanfaatkan rasio metalurgi yang tepat untuk menangani tantangan termodinamika yang berbeda:
- ■ Paduan Cor Austenitik (misalnya CF8M / CF3M): Baja tahan karat 316/316L ini memiliki kandungan 17% hingga 21% kromium dan 9% hingga 13% nikel, ditingkatkan dengan 2% hingga 3% molibdenum. Dimasukkannya molibdenum secara dramatis menurunkan kerentanan material terhadap korosi lubang dan celah di lingkungan perairan dengan kandungan klorida tinggi, menjadikannya sangat diperlukan untuk fasilitas desalinasi lepas pantai.
- ■ Paduan Cor Duplex dan Super Duplex (misalnya, CE3MN): Dengan struktur mikro fase ganda yang seimbang yang terdiri dari sekitar 50% ferit dan 50% austenit, pipa cor dupleks menghasilkan kekuatan luluh hampir dua kali lipat dari pipa austenitik standar. Mereka menunjukkan ketahanan ekstrim terhadap stresscorrosion cracking (SCC) di lingkungan kaya hidrogen sulfida yang biasa ditemukan pada ekstraksi minyak laut dalam.
- ■ Paduan Cor Tahan Panas (misalnya HK40 / HP40): Diformulasi dengan kandungan karbon tinggi (0,35% hingga 0,45%) bersama dengan peningkatan nikel (20% hingga 35%) dan kromium (24% hingga 27%), pipa cor khusus ini dirancang untuk beroperasi terus menerus pada suhu melebihi 1600°F (870°C). Mereka menolak struktur mikro dan karburisasi internal di dalam tungku perengkahan petrokimia.
Realitas Ekonomi: Biaya Pengadaan vs. Pengembalian Investasi Siklus Hidup
Ketika menganalisis aspek fiskal pengadaan pipa industri, membandingkan aset hanya pada belanja modal dimuka (CAPEX) memberikan gambaran keuangan yang tidak lengkap. Pipa cor baja tahan karat berdinding berat memiliki harga awal yang lebih premium dibandingkan pipa standar yang dilas memanjang. Namun, ketika mengevaluasi total biaya kepemilikan (TCO) pada jangka waktu operasional fasilitas selama 25 hingga 40 tahun, aset cor sering kali menghasilkan penghematan jangka panjang yang besar.
Pertimbangkan skenario rekayasa praktis dalam fasilitas pengolahan air limbah kota bertekanan tinggi yang mengelola lumpur korosif. Pipa yang dilas secara memanjang memiliki variasi metalurgi mikroskopis yang halus di sepanjang lapisan las. Selama periode siklus terus menerus selama lima tahun, kombinasi tekanan hidrolik dan kimia asam sering memusatkan tegangan pada lapisan ini, yang menyebabkan retak korosi tegangan lokal. Memperbaiki bagian pipa yang pecah memerlukan penghentian darurat, protokol pembersihan, teknisi pengelasan lapangan khusus, dan pengujian non-destruktif yang komprehensif—yang mengakibatkan kerugian operasional ribuan dolar per jam.
Matriks Studi Kasus Keuangan: Jendela Operasional 10 Tahun
Di bawah ini adalah proyeksi ekonomi yang membandingkan pipa baja tahan karat yang dicor secara sentrifugal berdiameter 12 inci dengan alternatif pengelasan standar dalam aplikasi cairan industri yang agresif:
- Pengadaan & Rigging Awal: Sistem perpipaan yang dilas memerlukan biaya dasar sebesar $45.000, sedangkan sistem perpipaan yang dicor secara sentrifugal memerlukan biaya $62.000 karena pengaturan pengecoran khusus dan pemesinan lubang internal wajib.
- Irama Pengujian Non-Destruktif (NDT): Garis las memerlukan pemeriksaan ultrasonik secara rutin pada lapisan las setiap 24 bulan untuk memindai penyebaran tegangan, dengan total biaya sekitar $14.000 selama sepuluh tahun. Pipa cor, yang menampilkan matriks isotropik tanpa jahitan, memerlukan pemeriksaan visual dasar dan penetran pewarna dengan biaya kurang dari $3.500 dalam rentang waktu yang sama.
- Peristiwa Waktu Henti yang Tidak Direncanakan: Pelacakan pabrik secara historis menunjukkan rata-rata 1,5 kegagalan lubang jarum terkait jahitan per dekade untuk jalur las di bawah tekanan siklik. Setiap kegagalan memaksa penghentian sebagian fasilitas selama 14 jam, yang dihitung dengan kerugian aset sebesar $32.000. Infrastruktur cor menunjukkan tingkat kegagalan historis mendekati nol dalam kondisi yang sesuai.
- Posisi Keuangan Bersih: Meskipun CAPEX awal lebih tinggi sebesar $17.000, pipa cor baja tahan karat menghemat lebih dari $42.500 dalam pemeliharaan, pengujian kepatuhan, dan mitigasi waktu henti, sehingga menghasilkan amortisasi modal penuh dalam empat tahun pertama layanan.
Protokol Verifikasi Mutu dan Standar Pengujian
Karena produk pipa cor baja tahan karat secara rutin ditempatkan pada operasi servis yang berat dimana kegagalan penahanan dapat mengakibatkan bahaya lingkungan atau risiko personel, kepatuhan manufaktur harus mematuhi standar teknik internasional yang ketat. Organisasi seperti American Society for Testing and Materials (ASTM) dan American Society of Mechanical Engineers (ASME) mempertahankan mandat pelacakan, pengujian, dan validasi yang ketat.
Standar inti yang mengatur pipa baja tahan karat austenitik cor sentrifugal untuk layanan suhu tinggi dan korosif adalah ASTM A451. Standar ini menguraikan batasan ketat mengenai toleransi komposisi kimia, persyaratan perlakuan panas, dan profil pengujian mekanis. Semua coran harus menjalani anil larutan penuh—pemanasan pipa cor hingga suhu melebihi 1900°F (1040°C) diikuti dengan pendinginan air secara cepat—untuk melarutkan kembali kromium karbida yang mengendap selama pemadatan awal, sehingga memulihkan ketahanan korosi maksimum pada matriks kristal.
Selain verifikasi bahan kimia, pabrik pengecoran harus melakukan pengujian non-destruktif (NDT) multi-tingkat untuk memastikan dinding internal bebas dari anomali bawah permukaan. Pengujian tekanan hidrostatis diterapkan secara universal, memaksa air masuk ke dalam pipa yang disegel sebesar 1,5 kali tekanan desain terukur maksimum untuk memverifikasi penahanan absolut. Untuk lingkungan keselamatan maksimum, seperti loop pendingin tenaga nuklir atau pemrosesan gas bertekanan tinggi, inspeksi volumetrik seperti radiografi (pengujian sinar-X) atau pengujian ultrasonik array bertahap lanjutan (PAUT) diterapkan untuk memetakan struktur internal, menjamin tidak adanya variasi porositas mikro, robekan, atau kepadatan.
Referensi
• ASTM Internasional. ASTM A451/A451M - Spesifikasi Standar untuk Pipa Baja Austenitik Cor Sentrifugal untuk Layanan Suhu Tinggi . Conshohocken Barat, PA.
• Perkumpulan Insinyur Mekanik Amerika (ASME). ASME B31.3 - Kode Perpipaan Proses untuk Aplikasi Cairan Industri Berat . New York, NY.
• Jurnal Teknik dan Kinerja Material. Evolusi Mikrostruktur dan Isotropi Mekanik Paduan Baja Tahan Karat yang Dicor Secara Sentrifugal .